

Cas d'application par pulvérisation du revêtement AT600SP à base de farine de zircon sur des pièces moulées de moyeux d'éoliennes
2026-09-07 10:37Les moyeux des éoliennes sont essentiellement des pièces moulées en fonte ductile, robustes et pesant environ 29 tonnes chacune, avec une épaisseur de paroi maximale de 120 mm. Le cycle de coulée très long exige une grande stabilité thermique et une excellente aptitude au revêtement de fonderie à se former à haute température. L'application traditionnelle du revêtement au pinceau présente de nombreux inconvénients, tels qu'une faible productivité et des marques de brosse inesthétiques. Le nettoyage après coulée est fastidieux, ce qui limite la capacité des fonderies à produire en série des pièces moulées pour éoliennes.
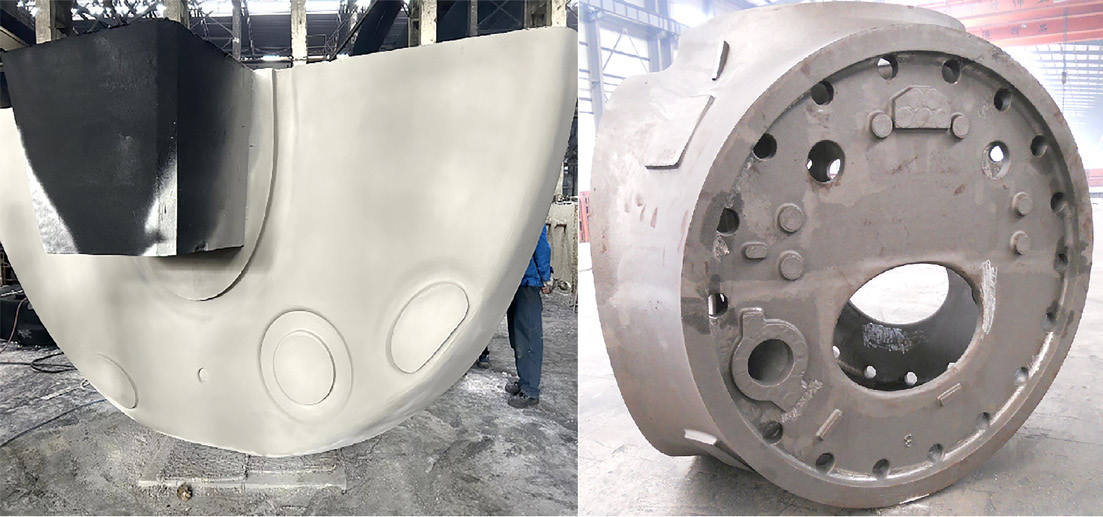
Dans des conditions de sable à base de résine furanique, l'application du revêtement à base de farine de zircon XINDAAT600SP est réalisée par pulvérisation sans air. Ce procédé de pulvérisation a permis d'améliorer l'efficacité du revêtement, d'obtenir une surface protectrice, même à épaisseur égale, et d'accroître la régularité et la qualité de la surface de la pièce moulée du moyeu de l'éolienne.
I. Paramètres du produit, du moulage et du processus de production
Spécifications techniques de l'AT600SP :
| Aspect du revêtement | Degré Baumé d'origine (Être) | Densité initiale (g/cm³) | Taux de suspension à 2 heures (%) | Taux de suspension sur 24 heures (%) | Évolution gazeuse (ml/g) | Résistance à l'abrasion du revêtementet ( |
|---|---|---|---|---|---|---|
| Pâte blanche | ≥120 | 1.7‑2.2 | ≥98 | ≥95 | <18 | 0,4 |
Informations sur le casting :
| Nom de casting | Moyeu |
| Matériel | QT350‑22AL Fonte ductile |
| Domaine d'application | Fonderie d'équipements éoliens |
| Équipement de fusion | Four à induction moyenne fréquence |
| Poids total coulé | 33T |
| Poids net de lancer | 29T |
| Temps de versement | 291s |
| Température de coulée | 1360℃ |
| Type de sable de moule | sable lié à la résine de furane |
| Type de sable de noyau | sable lié à la résine de furane |
| Épaisseur moyenne de la paroi | 80 mm |
| Épaisseur maximale de la paroi | 120 mm |
| Points faibles de la production originale | Faible efficacité du brossage manuel, marques de pinceau visibles, difficulté à obtenir des revêtements d'épaisseur uniforme et de finition lisse |
Processus de production et détails d'application :
Revêtement Méthode d'application | Passages de pulvérisation | Baume de travail Degré | Pulvérisation Technique | Séchage Méthode | Revêtement Épaisseur | Force de surface de revêtement | Résistance superficielle du revêtement |
|---|---|---|---|---|---|---|---|
| Pulvérisation | 2 passes | 72 Be° | Pulvérisation sans air | Séchage à la flamme | 0,6‑0,8 mm | Haute force | Surface lisse, sans fissures ni traces de brosse |
II. Principaux avantages du revêtement en farine de zircon AT600SP
Excellentes performances de suspension pour un stockage stable et une application sur site
Le taux de suspension à 2 heures atteint ≥ 98 % et celui à 24 heures ≥ 95 %. Le revêtement évite le délaminage et la sédimentation pendant le stockage et conserve des propriétés de suspension stables pour une pulvérisation continue.
Faible dégagement de gaz pour minimiser les risques de porosité
La valeur de dégagement gazeux est inférieure à 18 ml/g. La libération contrôlée de gaz lors de la coulée à haute température à long terme pour les pièces moulées de section importante destinées à l'énergie éolienne réduit efficacement les défauts de porosité de la coulée.
Résistance exceptionnelle à l'abrasion pour une protection fiable à haute température
Avec une valeur de résistance à l'abrasion de 0,4, le revêtement haute résistance résiste à l'érosion par le fer en fusion à haute température et forme une barrière efficace entre le métal liquide et le moule en sable.
Compatible avec la pulvérisation sans air pour une productivité grandement améliorée
Le revêtement en pâte peut être utilisé directement pour la pulvérisation sans air après dilution au degré Baumé souhaité. L'efficacité de pulvérisation est deux fois supérieure à celle de l'application manuelle au pinceau, ce qui le rend adapté à la production en série de grandes pièces moulées pour éoliennes de 1000 à 1500 tonnes.
III. Application sur site et analyse des résultats
La pulvérisation sans air a été utilisée en deux passes. L'épaisseur du revêtement a été contrôlée entre 0,6 et 0,8 mm et le séchage a été effectué à la flamme.
Aspect exceptionnel du revêtement après finition : le revêtement est non seulement lisse et plat, mais aussi exempt de traces de pinceau et de fissures. Son épaisseur uniforme est parfaitement maîtrisée.
Productivité nettement accrue : comparée à l’application au pinceau traditionnelle, la pulvérisation double la productivité. Un seul opérateur suffit pour le revêtement de grandes pièces moulées de 1 000 à 1 500 tonnes destinées aux éoliennes.
Décapage complet après coulée : le revêtement se détache entièrement après refroidissement, ce qui permet d'obtenir des surfaces de coulée lisses.
Élimination des défauts de brûlure : L’absence de pénétration du métal à travers la pièce moulée réduit considérablement le travail de meulage et de nettoyage. De ce fait, les coûts et le temps consacrés au post-traitement s’en trouvent diminués.
Le revêtement à base de farine de zircone Xinda AT600SP est une préparation spéciale conçue pour les pièces moulées en fonte ductile à parois épaisses destinées à l'éolien. La pulvérisation automatique sans air constitue un excellent système d'application pour ce revêtement, permettant d'obtenir un équilibre optimal entre une méthode de construction à haut rendement et une meilleure résistance à la brûlure. Ce système est particulièrement adapté à la production en série de pièces moulées de grande taille pour l'éolien, telles que les moyeux, les châssis et les carters de réducteurs.