

Défaut de retrait lors du moulage : identification, causes et prévention
2026-09-19 10:56I. Qu'est-ce que l'affaissement ?
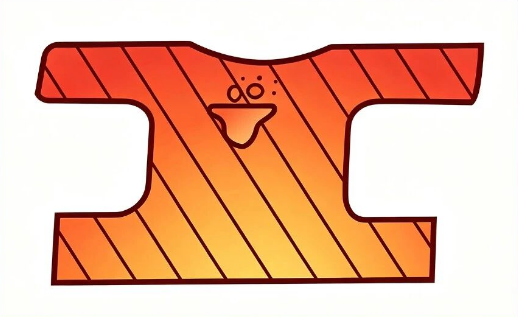
Le retrait est un défaut de surface courant en fonderie. Il se caractérise par un affaissement local de la surface supérieure des parties épaisses ou des jonctions de sections. Ce défaut apparaît principalement dans les zones à parois épaisses et parfois en surface, à proximité de cavités de retrait internes ou de zones de porosité de retrait. Sa particularité est que ces cavités ou porosités se trouvent souvent sous le retrait, tandis que la surface de la zone défectueuse ne présente aucune différence notable avec la surface normale de la pièce environnante, ce qui la rend facilement invisible.
II. Comment identifier l'affaissement
L'inspection visuelle est la principale méthode d'identification sur site. Il convient d'accorder une attention particulière à la distinguer de deux autres défauts similaires :
Distinction avec les cavités de retrait ouvertes : les cavités de retrait ouvertes sont généralement en forme d’entonnoir avec des surfaces rugueuses, et des structures dendritiques grossières peuvent souvent être observées sur les parois internes, présentant des caractéristiques morphologiques relativement évidentes.
Distinction avec les soufflures de surface : Les soufflures de surface qui se forment dans les parties épaisses ressemblent beaucoup aux retassures. Elles se produisent lorsque le gaz provenant des moules à faible perméabilité remonte à la surface des pièces moulées, ou lorsque le gaz libéré par les moules en sable et les revêtements envahit la surface de la pièce moulée.
Si l'examen visuel seul ne permet pas de trancher, il convient de procéder à une inspection plus approfondie de la perméabilité du moule et du système d'évacuation des vapeurs. Le cas échéant, la pièce moulée doit être disséquée afin de déterminer s'il s'agit d'un soufflage sous-cutané, d'une cavité de retrait ou d'une porosité de retrait, et ainsi éviter toute erreur d'interprétation.
III. Mécanisme de formation de l'affaissement
Lors de la solidification et du retrait des pièces moulées, le métal en fusion se solidifie lentement au niveau des zones épaisses ou des points chauds. Lorsqu'une croûte plastique se forme à la surface de la pièce tandis que le métal interne continue de se rétracter, la pression atmosphérique comprime cette croûte, encore incomplètement rigide, vers l'intérieur, provoquant ainsi un enfoncement. Cet enfoncement est la manifestation superficielle d'une séquence de solidification inadéquate et d'une alimentation insuffisante.
IV. Prévention efficace de l'affaissement
Conformément au mécanisme de formation des affaissements, des mesures de prévention peuvent être prises selon trois axes :
Optimisez la conception structurelle de la pièce moulée. Évitez les changements brusques d'épaisseur de paroi, agrandissez les congés aux jonctions entre les sections épaisses et minces et définissez raisonnablement les tolérances de processus pour améliorer les conditions de solidification séquentielle.
Améliorer le système d'alimentation. Lorsque les conditions le permettent, ajouter des colonnes montantes, installer des refroidisseurs ou aménager des canaux auxiliaires afin d'assurer une solidification séquentielle et une alimentation adéquate.
Mettre en œuvre une prévention conjointe contre les défauts liés au retrait. Étant donné que le retrait a la même origine que les cavités et la porosité de retrait, toutes les mesures de procédé visant à prévenir les cavités de retrait doivent être mises en œuvre simultanément afin de réduire fondamentalement les défauts causés par le retrait de solidification.
Bien que le retrait apparaisse comme un défaut de surface, il révèle des problèmes d'alimentation et de conception structurelle lors de la solidification de la pièce moulée. L'optimisation conjointe de la structure, du processus d'alimentation et la mise en œuvre de mesures préventives systématiques permettent de réduire efficacement le taux de retrait et d'améliorer durablement la qualité et l'homogénéité de la surface de la pièce moulée.