

Défaut de brûlure lors du moulage : identification, causes et prévention
2026-09-19 12:29I. Qu'est-ce que le burn-on ?
La brûlure est l'un des défauts de fonderie les plus courants. On distingue généralement la brûlure mécanique et la brûlure chimique. En pratique, la brûlure résulte souvent de la combinaison de ces deux types de brûlure.
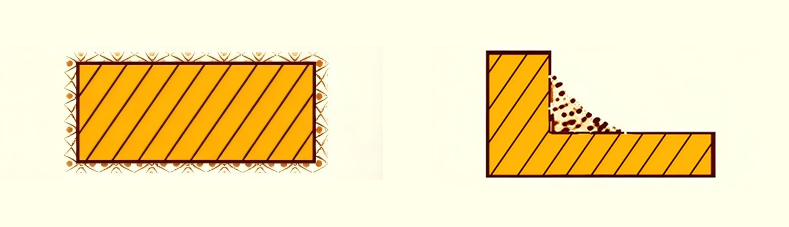
La brûlure mécanique, également appelée brûlure par pénétration métallique, se produit lorsque du métal en fusion ou des oxydes métalliques pénètrent dans les interstices entre les grains de sable du moule par capillarité ou par pénétration gazeuse. Il en résulte la formation d'une couche adhérente de métal et de grains de sable mélangés mécaniquement, sur la surface de la pièce moulée. Un éclat métallique est visible lorsqu'on retire cette couche. La brûlure mécanique se caractérise par une surface spongieuse, fortement liée à la pièce. Elle apparaît principalement dans les zones soumises à de fortes contraintes thermiques et à une faible compacité du moule, comme à proximité des canaux d'injection et des masselottes, dans les parties épaisses, les angles et les rainures des pièces moulées.
Dépôt chimique. Une couche de composés à bas point de fusion, formée par l'interaction d'oxydes métalliques, de sable et d'argile, adhère partiellement ou totalement à la surface de la pièce moulée. Ce dépôt présente une dureté élevée et une forte adhérence à la surface. Il ne peut être éliminé par grenaillage ou sablage et nécessite un meulage à l'aide de meules abrasives. Le dépôt chimique se forme généralement dans les zones épaisses et les zones surchauffées des moules et des noyaux.
Calamine thermique. Une fine couche de sable de moule vitreux fritté adhère à la surface de la pièce moulée, notamment dans les zones fortement chauffées du moule. Aucun métal ne pénètre dans cette couche, qui est facile à nettoyer.
Rugosité de surface. Légère pénétration du métal en fusion dans les interstices entre les grains de sable de surface, correspondant au stade initial de la fusion mécanique. Elle se caractérise par une surface de coulée rugueuse. L'épaisseur de la couche rugueuse est approximativement égale à la taille des grains de sable, tandis que le métal de surface de la pièce coulée n'est pas encore fusionné avec ces grains. Ce phénomène se produit fréquemment sur la face supérieure des moules en sable vert et dans les zones sans revêtement ou avec un revêtement trop fin dans les moules en sable sec. Il s'accompagne souvent d'inclusions de sable, de bavures et d'aspérités.
II. Comment identifier les brûlures
L'inspection visuelle est utilisée pour l'examen sur site. Il est relativement facile de distinguer les brûlures thermiques des autres défauts, mais il est difficile de différencier les divers types de brûlures, notamment les brûlures chimiques et mécaniques. Elles se ressemblent, partagent la plupart des causes profondes, constituent des prérequis mutuels et s'alimentent mutuellement ; toutes deux présentent un éclat métallique lors du nettoyage. De manière générale, les brûlures thermiques ne contiennent pas de métal, ont souvent un aspect vitreux et fin, se produisent principalement dans les moules en sable liés à l'argile et se nettoient facilement. La rugosité de surface ne présente généralement pas de grains de sable ou seulement de légères brûlures localisées. Les brûlures chimiques sont fréquentes dans le sable argileux ou le sable de silicate de sodium et sont extrêmement difficiles à éliminer, nécessitant un meulage à la meule abrasive. Les brûlures mécaniques peuvent se produire dans tous les types de moules en sable, présentent un aspect spongieux et peuvent être nettoyées par grenaillage ou sablage, bien qu'un meulage soit parfois nécessaire. Les brûlures dans les moules en sable liés à la résine sont généralement des brûlures mécaniques.
III. Mécanisme de formation de la brûlure
Granulométrie du sable de moulage et de noyau trop grossière.
Compacité faible ou irrégulière des moules et des noyaux.
Mauvaise qualité du revêtement, épaisseur de revêtement irrégulière ou décollement du revêtement sur les moules et les noyaux.
Température et hauteur de coulée excessives, entraînant une pression dynamique élevée du métal en fusion.
Hauteur excessive du chapiteau ou du bassin de coulée, entraînant une pression statique élevée du métal en fusion.
Présence excessive d'argile, de liant ou d'additifs fusibles dans le sable de moulage et de noyau, entraînant une faible réfractarité et une mauvaise conductivité thermique.
Le sable de moulage et le sable de noyau contiennent une forte proportion de sable recyclé. Ce sable recyclé renferme une quantité excessive de particules fines, de poussière, d'argile calcinée et de sable enrobé de métal, ce qui abaisse la température de frittage du sable de moulage.
Démoulage retardé après la coulée, entraînant une brûlure thermique à l'état solide, en particulier pour les pièces moulées de forte épaisseur et les alliages à point de fusion élevé.
Métal en fusion présentant une bonne fluidité et une faible tension superficielle. Par exemple, des excès de phosphore et de plomb dans les alliages de cuivre, ou des excès de phosphore, de silicium et de manganèse dans l'acier moulé.
Moules et noyaux en sable résineux sans revêtement, avec un revêtement de mauvaise qualité ou d'épaisseur irrégulière. Lors du coulage, les films de résine entre les grains de sable se gazéifient et forment des canaux capillaires. Sous l'effet combiné de la pression statique, de la pression de vapeur et de la tension superficielle, le métal en fusion ou les vapeurs métalliques pénètrent dans ces canaux et provoquent des brûlures mécaniques.
Les oxydes et les composés à bas point de fusion présents dans le métal en fusion réagissent avec le sable de moulage pour former des substances à bas point de fusion, comme la fayalite, qui réduisent la tension superficielle et améliorent la fluidité du métal en fusion. Par capillarité, ces composés et le métal en fusion s'infiltrent dans les interstices du sable, érodent continuellement les grains, élargissent les espaces intergranulaires et provoquent une oxydation mécanique ou chimique.
Conception inadéquate du système d'alimentation et des masselottes, provoquant une surchauffe locale des moules et des pièces moulées.
Certains alliages de fonderie à forte teneur en manganèse ou en chrome ont tendance à former des oxydes basiques. Ces oxydes réagissent avec le sable siliceux acide et provoquent une brûlure chimique.
IV. Prévention efficace des brûlures
Utiliser un sable de base fin à haute réfractarité.
Lors de l'utilisation de sable recyclé, il convient d'éliminer les particules ultrafines, l'argile calcinée, les cendres, les oxydes métalliques, les déchets métalliques, le sable métallisé et autres impuretés nocives afin d'améliorer sa qualité. Il est recommandé d'ajouter régulièrement une quantité appropriée de sable neuf.
L'eau est un puissant oxydant. Il est essentiel de contrôler rigoureusement l'humidité du sable argileux vert et d'ajouter des matières carbonées telles que de la poussière de charbon, de l'asphalte et des hydrocarbures afin de créer une atmosphère réductrice à l'intérieur du moule. La quantité de matières carbonées est réduite pour le moulage haute pression afin de limiter la production de gaz.
Utiliser de la bentonite de haute qualité et réduire la teneur en argile du sable argileux.
Maintenir une teneur en liant adéquate dans le sable de moulage, en évitant tout surdosage. Améliorer la qualité du mélange de sable afin d'assurer un enrobage uniforme des grains par un film de liant présentant une perméabilité appropriée et d'éviter la formation d'agglomérats.
Augmenter la compacité et l'uniformité de la compacité des moules en sable.
Concevoir le système d'alimentation et les masselottes de manière à éviter toute surchauffe locale des pièces moulées et des moules. Empêcher tout contact direct des points d'injection avec les parois du moule.
Appliquer un revêtement anti-brûlure d'épaisseur uniforme. Augmenter l'épaisseur du revêtement de manière appropriée sur les zones sujettes à la brûlure. Le revêtement ne doit contenir aucun composant oxydant ou générateur de gaz, ni aucune substance réactive avec le métal en fusion et le sable de moulage. Éviter l'utilisation de revêtements ou de sables de parement qui forment des couches vitreuses pelables à l'interface métal-moule par réaction chimique (par exemple, l'ajout de poudre d'hématite au sable de moulage et de noyau pour les pièces en fonte).
Réduisez modérément la température de coulée, la vitesse de coulée et la hauteur de coulée, et abaissez la hauteur de la cuve et du bassin de coulée afin de diminuer la pression dynamique, la pression statique et le choc thermique exercés par le métal en fusion sur les moules.
Renforcer l'affinage des alliages à point de fusion élevé, tels que l'acier moulé. Purifier le métal en fusion, réduire l'oxydation et l'absorption de gaz, limiter les éléments formant des phases à bas point de fusion (S et P dans l'acier moulé et la fonte, P et Pb dans le bronze), et contrôler les éléments abaissant la tension superficielle et augmentant la pression de vapeur du métal en fusion (Mn et Si dans l'acier moulé et la fonte, Pb dans le bronze). Maintenir la charge du four sèche pendant la fusion, utiliser avec précaution les fondants susceptibles de provoquer une oxydation chimique (calcaire, carbonate de sodium en poudre, fluorite, etc.) et éviter les températures de fusion excessives afin de prévenir la sur-oxydation du métal en fusion.
Pour les grandes pièces moulées à parois épaisses, secouez-les modérément plus tôt pour accélérer le refroidissement et éviter la brûlure à l'état solide.
Utilisez des gabarits et des boîtes à noyaux avec une finition de surface lisse.
Utiliser des sables spéciaux tels que le sable de chromite, le sable de zircon et le sable sphérique artificiel.
Les défauts de brûlure résultent d'une combinaison de pénétration, d'effet thermique et de réaction chimique entre le métal en fusion et les matériaux de moulage. Chaque type de brûlure possède ses propres règles de formation. Un contrôle rigoureux de la qualité du sable brut, de l'application du revêtement, de la compacité du moule et des paramètres de coulée permet de limiter efficacement les brûlures et d'améliorer la qualité de surface des pièces moulées.