

Filtre en mousse céramique de zircone : application sur les composants en acier moulé du support de la planète éolienne
2026-09-22 09:25Le porte-satellites est un composant essentiel de la transmission des éoliennes. Cette pièce moulée, d'un poids de 1 500 kg, est fabriquée en acier faiblement allié ZG40CrMo, un acier de forte section. Soumis à des charges de travail importantes et à des contraintes complexes, il exige une compacité interne extrêmement élevée, le contrôle par ultrasons étant un critère d'acceptation primordial.
Lors de la production, les pièces moulées destinées aux porte-planètes des éoliennes rencontrent fréquemment des difficultés. Les inclusions de laitier et les impuretés d'oxydes non métalliques sont facilement entraînées dans la cavité du moule par le flux d'acier en fusion, ce qui engendre des défauts internes et un taux élevé d'échecs aux contrôles ultrasoniques. La réparation et le soudage des pièces moulées nécessitent une main-d'œuvre importante, ce qui augmente les coûts de production globaux et retarde les livraisons.
Dans ce cas précis, un filtre en mousse céramique de zircone a été adopté pour le contrôle qualité en série des pièces moulées des porte-planètes éoliens. Il purifie l'acier en fusion afin d'éliminer les inclusions de laitier, de résoudre les problèmes de contrôle et de réduire le taux de réparations par soudage.
I. Informations sur le produit
Paramètres techniques du filtre en mousse céramique de zircone
| Nom du produit | Taille du filtre | Densité des pores | Température maximale de fonctionnement | Porosité |
|---|---|---|---|---|
| Filtre en mousse de zircone et céramique | φ200×35 mm | 10 ppi | 1700℃ | ≥80% |
II. Informations sur le casting
| Nom de casting | Domaine d'application | Matériel | Poids total coulé | Poids net de lancer | Température de coulée | Temps de versement |
|---|---|---|---|---|---|---|
| Porte-planètes | Fonderie d'équipements pour éoliennes | Acier faiblement allié ZG40CrMo | 3000 kg | 1500 kg | 1580℃ | 60 s |
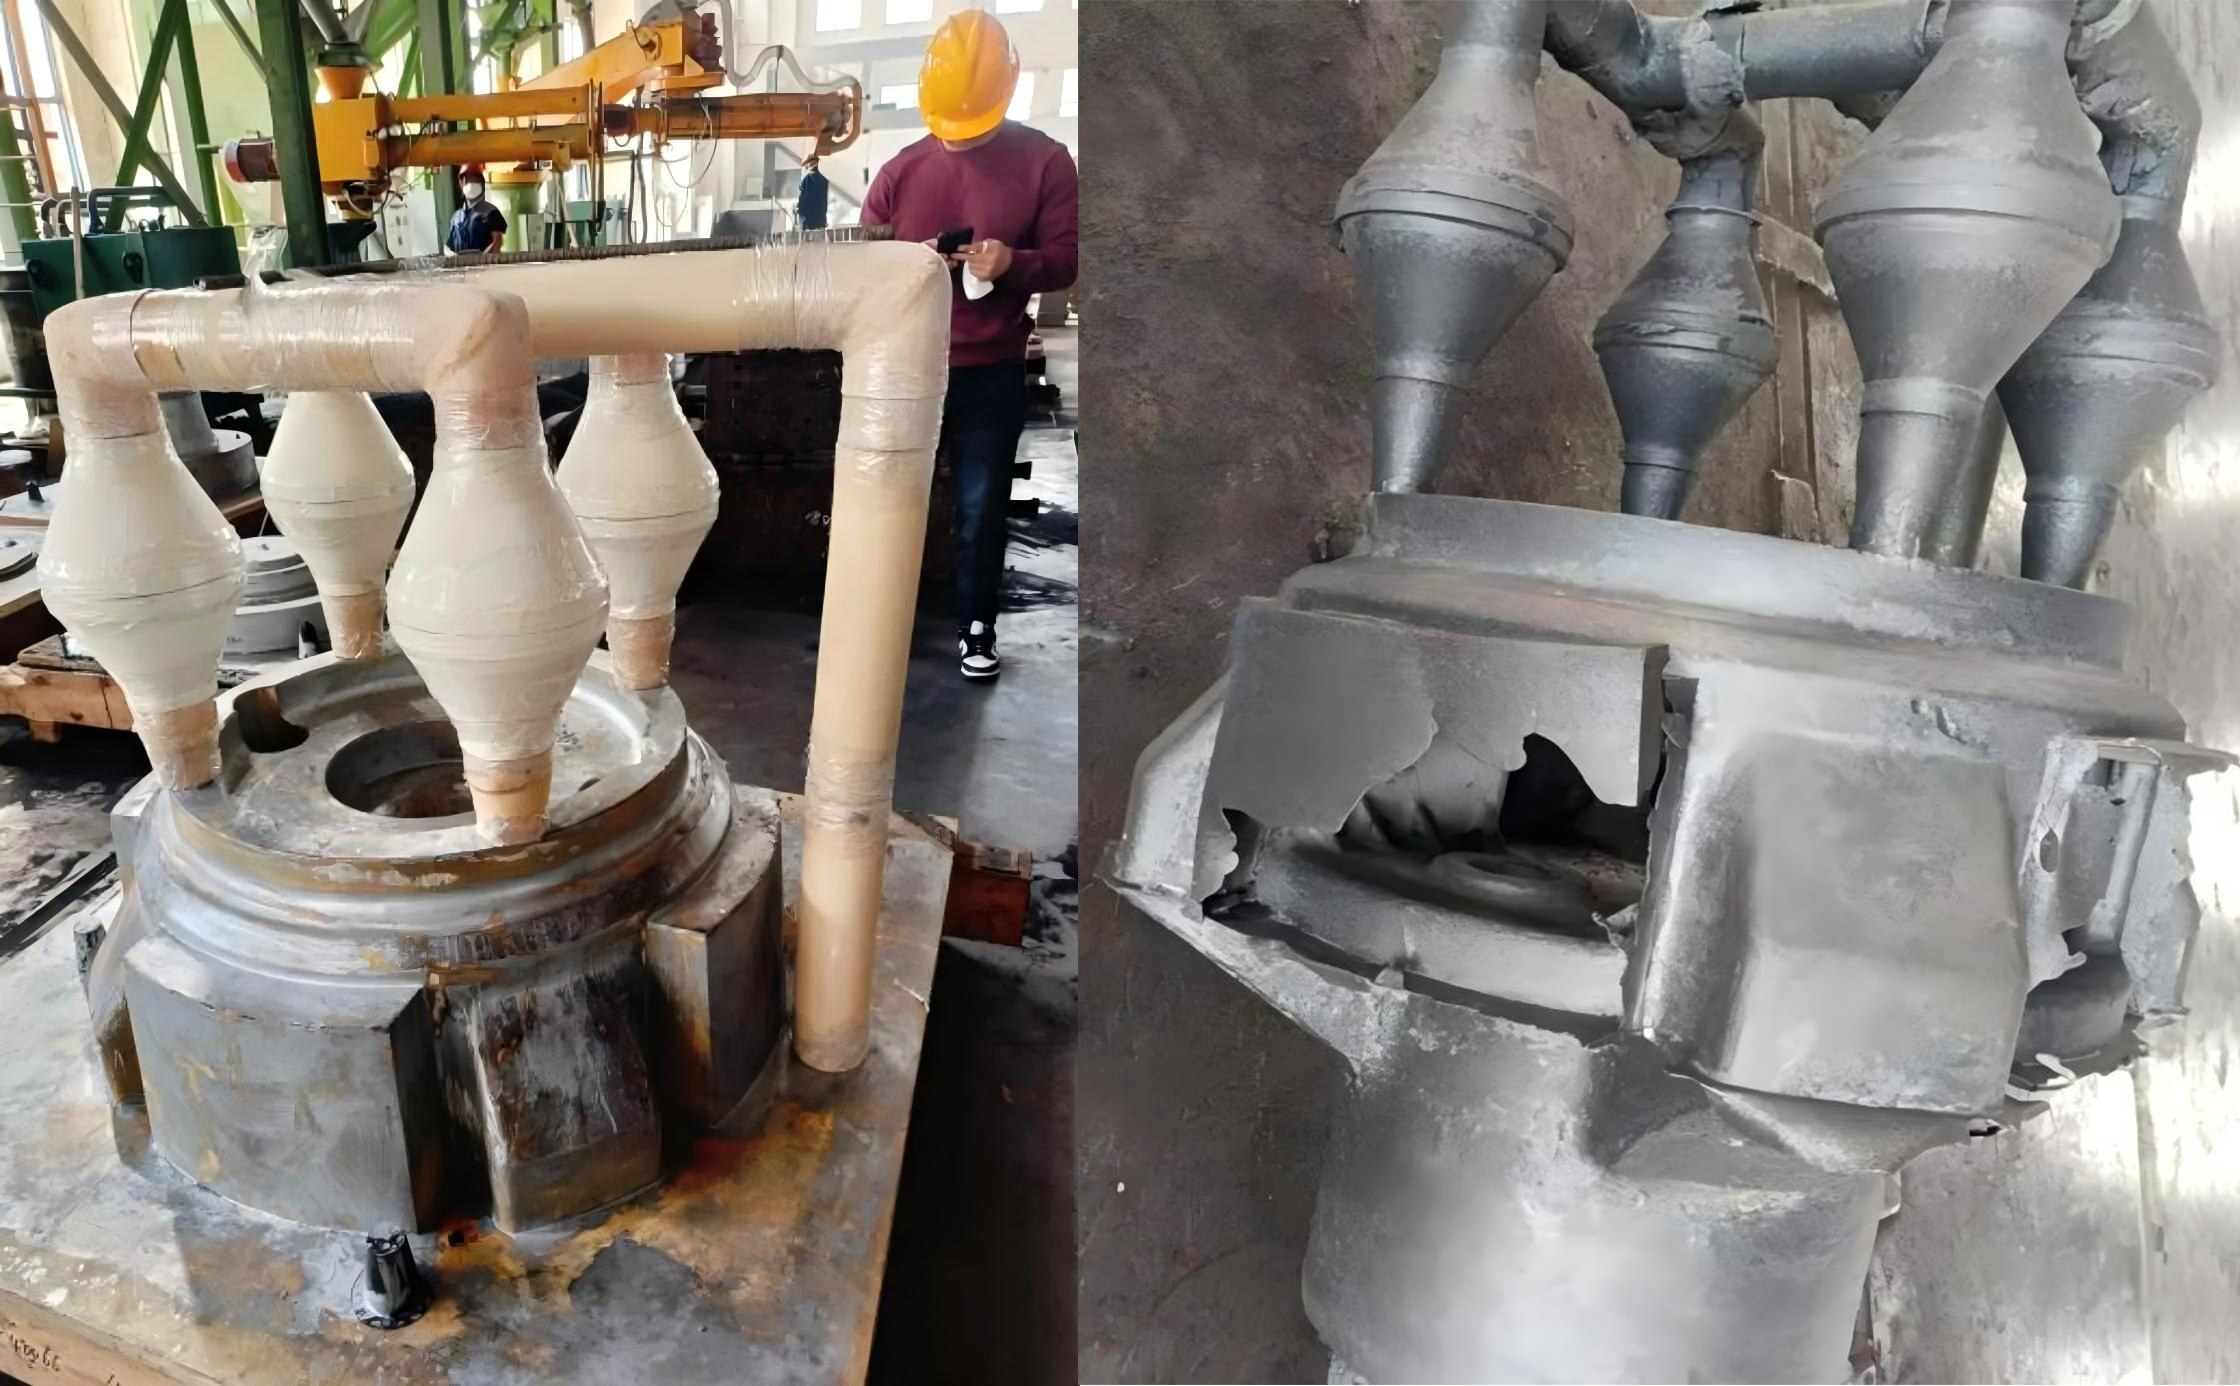
III. Processus de production et précautions
| Température de coulée | Au-dessus de 1570℃ |
| Installation du filtre | Fixée en trois points pour éviter les collisions et les déplacements lors du retournement du moule |
| Inspection avant utilisation | Tapotez le filtre pour enlever les débris et vérifiez s'il y a des fissures ou des dommages. |
| Exigences de séchage | Si un séchoir à air chaud est disponible, effectuez un pré-séchage à l'air chaud pendant 40 minutes avant de couler. |
| Opération de coulée | Éliminer les scories de l'acier en fusion à plusieurs reprises avant de le couler ; aligner la louche avec le godet de coulée pour un versement rapide. |
IV. Principaux avantages du filtre céramique en mousse de zircone
Excellentes performances à haute température, adaptées à la coulée d'acier moulé.
Ce filtre fonctionne de manière stable en dessous de 1700 °C sans réagir avec l'acier en fusion. Il présente une excellente résistance à l'érosion par l'acier en fusion et conserve des performances stables jusqu'à 1580 °C lors de la coulée d'acier ZG40CrMo en fusion.
Porosité élevée pour des canaux de filtration lisses
La porosité atteint plus de 80 %, sans trous obstrués ni borgnes, assurant un passage régulier de l'acier en fusion sans affecter la vitesse de coulée ni le remplissage du moule.
Résistance élevée à température ambiante, résistant aux dommages lors de l'installation et de la manipulation
Il conserve une résistance élevée à température ambiante et ne se casse pas facilement, évitant ainsi la formation de débris lors de l'installation et du retournement du moule et prévenant toute contamination secondaire.
Qualité de produit fiable et performances constantes des lots
Fabriqués dans des fours à flux continu avec un contrôle rigoureux de la production, chaque lot de filtres offre des performances stables, adaptées à la production en série de pièces moulées pour éoliennes.
V. Application sur le terrain et analyse des résultats
Un filtre en mousse céramique de zircone φ200×35 (10ppi) a été appliqué sur place, avec une température de coulée de 1580℃ et un temps de coulée de 60 secondes. Le poids total de l'acier fondu coulé était de 3000 kg et la pièce coulée finie pesait 1500 kg.
Installation facile : Prévoyez l’espace nécessaire pour le filtre et fixez-le en trois points. Procédure d’installation simple ne nécessitant pas de travaux de moulage supplémentaires.
Élimination des défauts d'inspection : Après utilisation du filtre, le problème initial de défaut d'inspection des pièces moulées est résolu et les inclusions de scories internes sont pratiquement éliminées.
Taux de réparation par soudage considérablement réduit : le taux de réparation par soudage des pièces moulées diminue de plus de 90 %, réduisant ainsi les heures de travail et les coûts des matériaux, et diminuant significativement le coût global de production des pièces moulées.
Qualité de fonderie améliorée : les défauts de scories internes des pièces moulées sont quasiment éliminés. La compacité interne répond aux exigences de fonctionnement à charge élevée des réducteurs pour éoliennes, ce qui améliore à la fois le taux de conformité des pièces moulées et l’efficacité de la livraison.
Les filtres en mousse céramique de zircone présentent une excellente résistance aux hautes températures, avec des pores de 10 à 30 ppi. Ils conviennent à la filtration des métaux en fusion à point de fusion élevé, tels que l'acier coulé, et sont largement utilisés dans la fabrication de pièces moulées critiques exigeant une qualité interne supérieure, notamment les composants de réducteurs pour éoliennes, les pièces de pompes et de vannes, les bâtis de machines-outils et les pièces moulées pour l'automobile.